1. 필라멘트를 꼬이지 않게 장착합니다
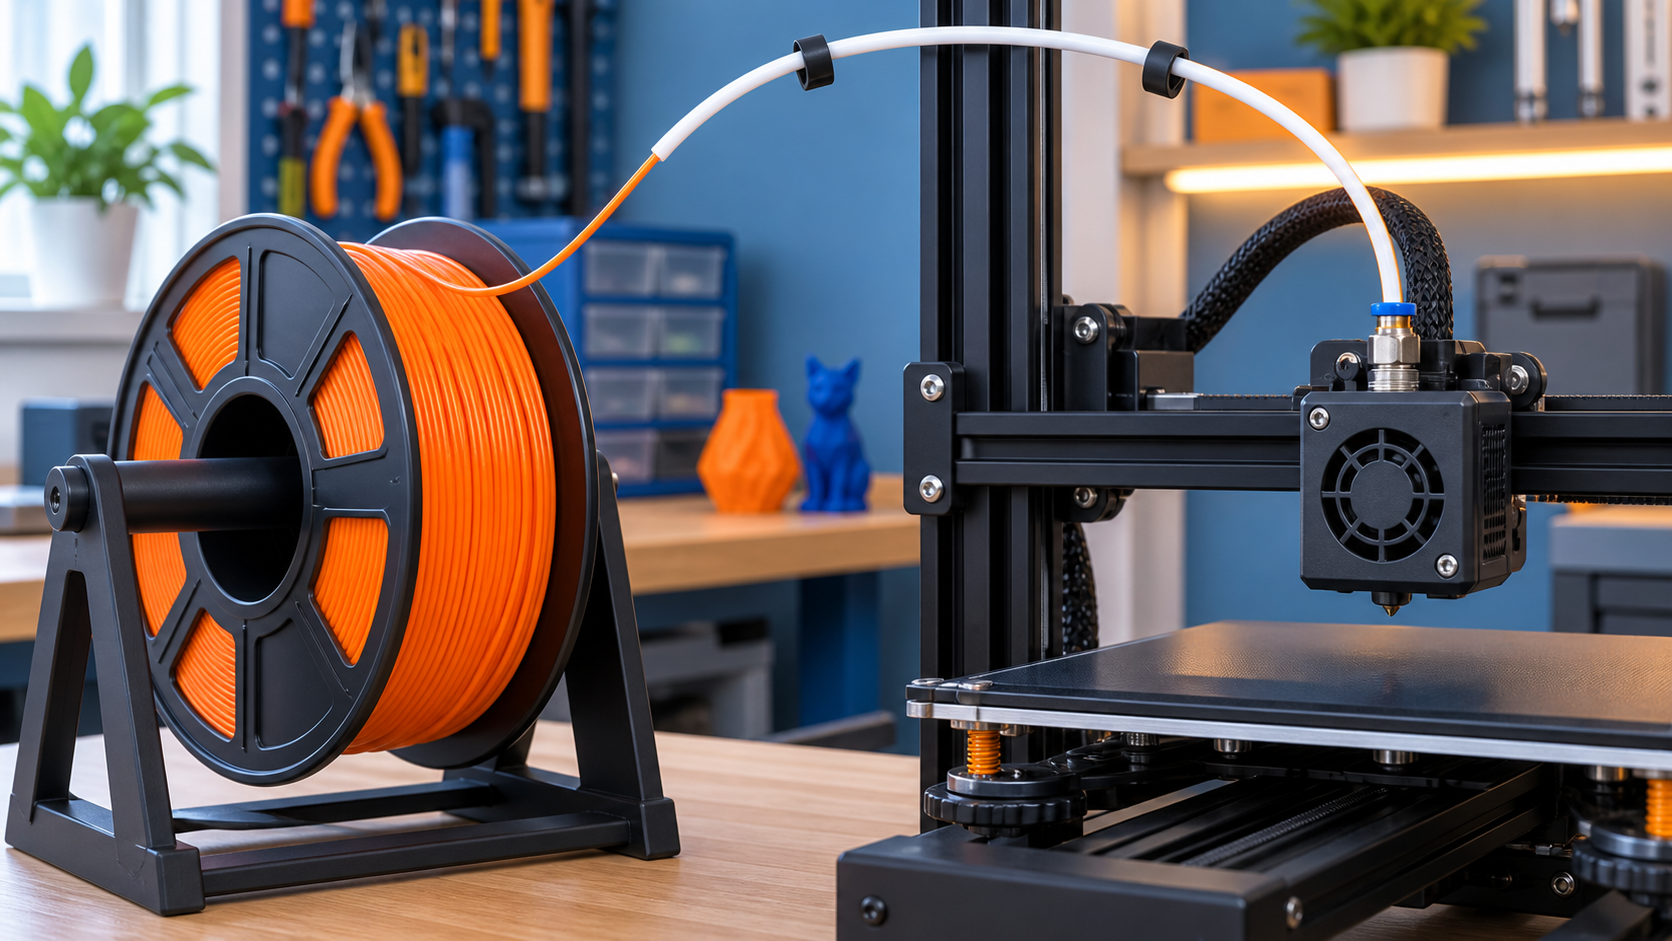
스풀은 지정된 방향으로 자유롭게 회전해야 합니다. 필라멘트가 프레임에 마찰하거나 급하게 꺾이지 않는지 보고, 스풀 끝을 놓치지 않은 채 필요한 길이만 풉니다. 끝의 변형된 부분을 자르고 사선으로 정리하면 공급 경로에 넣기 쉽습니다.
노즐을 재료의 로딩 온도로 가열한 뒤 익스트루더에 밀어 넣습니다. 노즐에서 기존 색이 사라지고 새 재료가 일정한 굵기로 나올 때까지 소량 압출합니다. 압출물이 거의 나오지 않으면 힘으로 계속 밀지 말고 온도, 공급 기어와 노즐 막힘을 확인합니다.
2. 차가운 출력판과 노즐 상태를 정리합니다
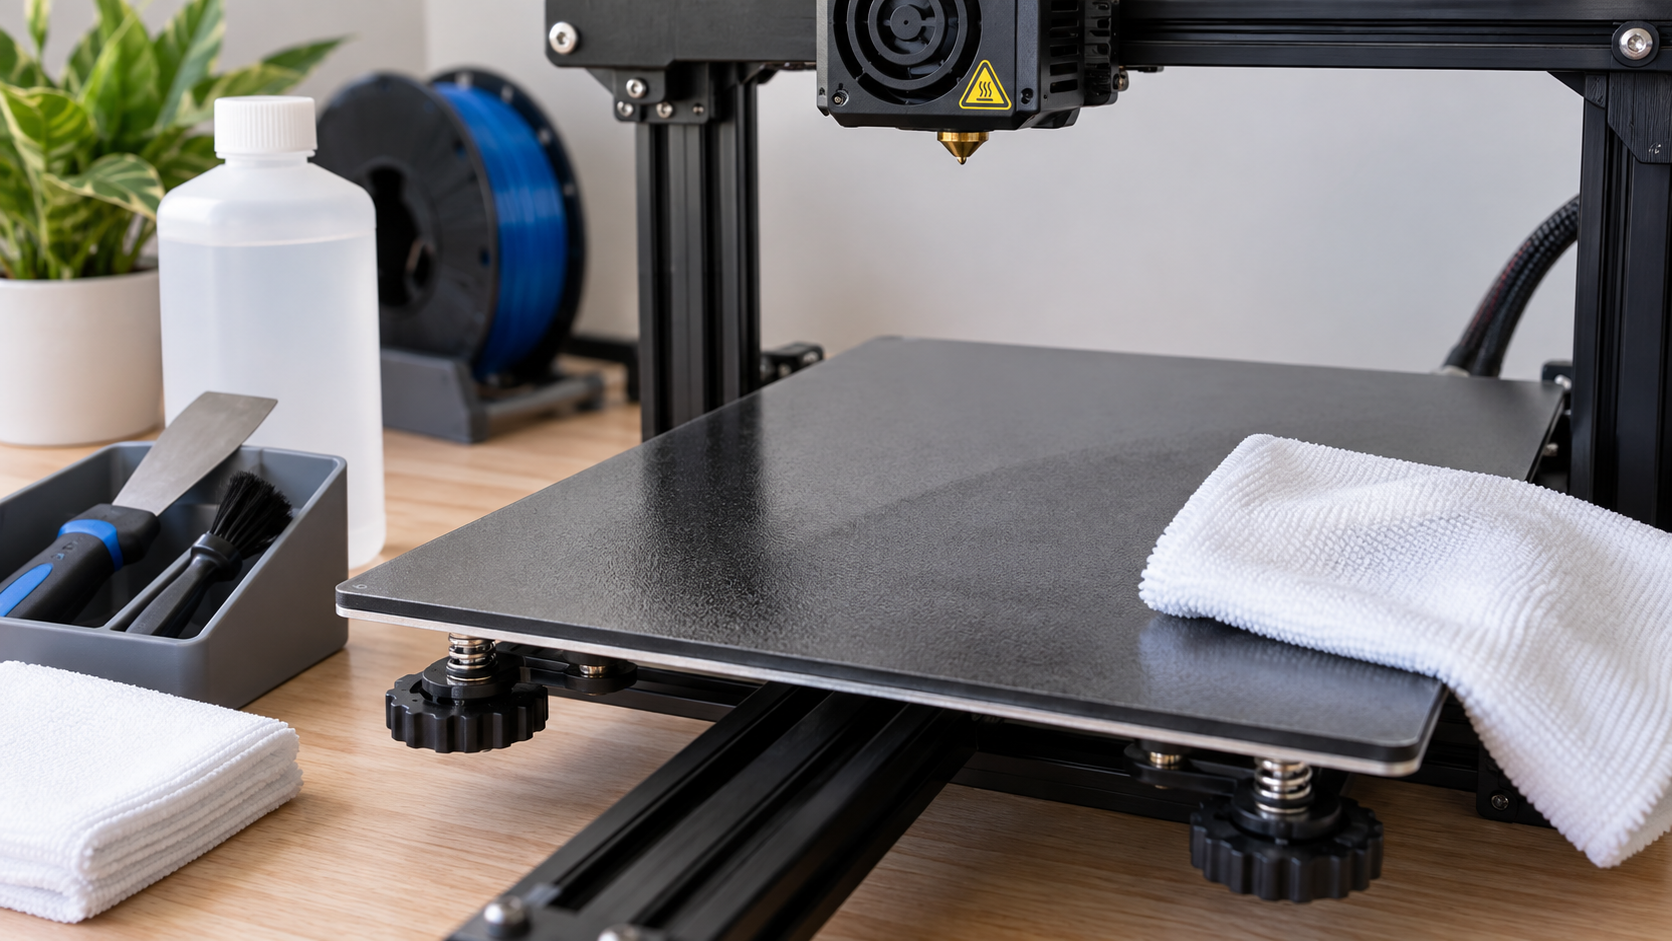
레벨링 전에 출력판의 먼지, 손자국과 잔여물을 제거합니다. 분리형 판은 완전히 식힌 뒤 제조사 지침에 맞는 방법과 보풀 없는 천으로 닦습니다. 코팅마다 사용할 수 없는 용제가 있으므로 임의의 강한 세제를 쓰지 않습니다.
노즐 끝에 굳은 재료가 붙으면 높이 측정이 틀어질 수 있습니다. 안전하게 제거할 수 있는 온도와 도구는 장비 설명서를 따릅니다. 출력판 아래에 조각이 끼거나 자석판이 비뚤게 놓이지 않았는지 확인하고, 청소한 출력 영역은 손으로 다시 만지지 않습니다.
3. 레벨링과 Z 오프셋은 서로 다른 작업입니다
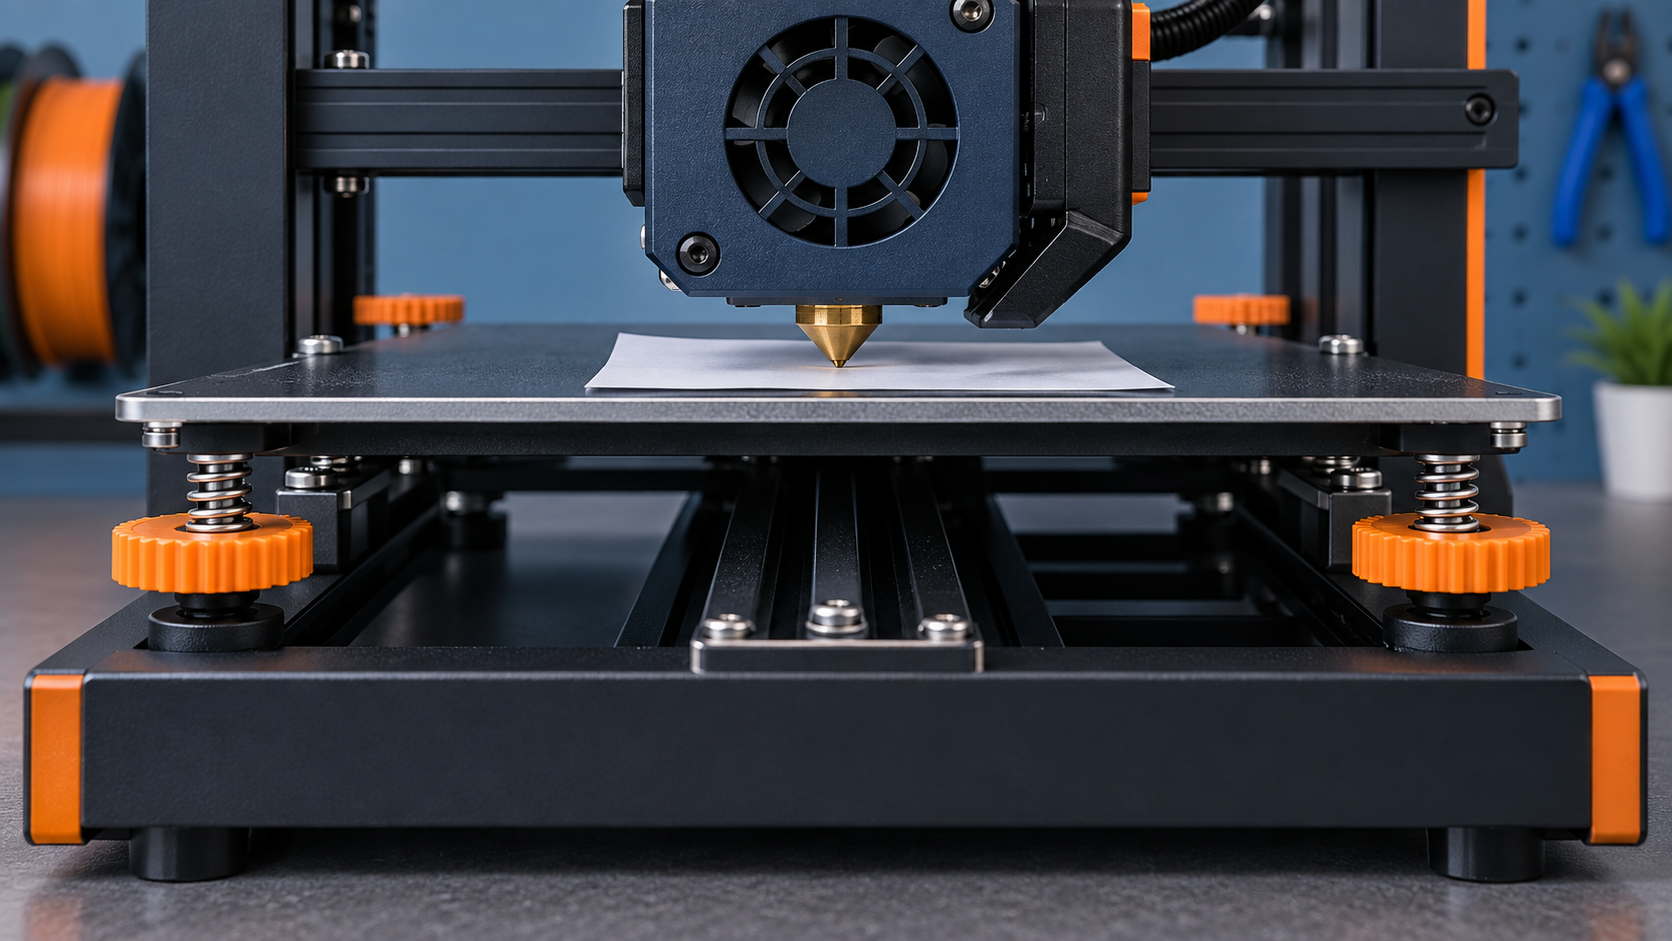
레벨링은 노즐이 베드 여러 지점을 이동할 때 간격을 일정하게 맞추는 과정입니다. 수동 장비는 네 모서리와 중앙을 여러 번 순환하고, 자동 레벨링 장비도 베드가 크게 기울거나 흔들리면 기계적인 상태부터 바로잡습니다. 예열 여부와 순서는 제조사 설명서를 따릅니다.
Z 오프셋은 센서가 감지한 높이와 실제 노즐 끝의 차이를 보정합니다. 너무 높으면 선이 둥글고 서로 떨어지며, 너무 낮으면 베드를 긁거나 재료가 지나치게 얇아집니다. 작은 값씩 바꾸고 프린터에 저장되었는지 확인합니다.
4. 첫 레이어 테스트에서 선의 모양을 읽습니다
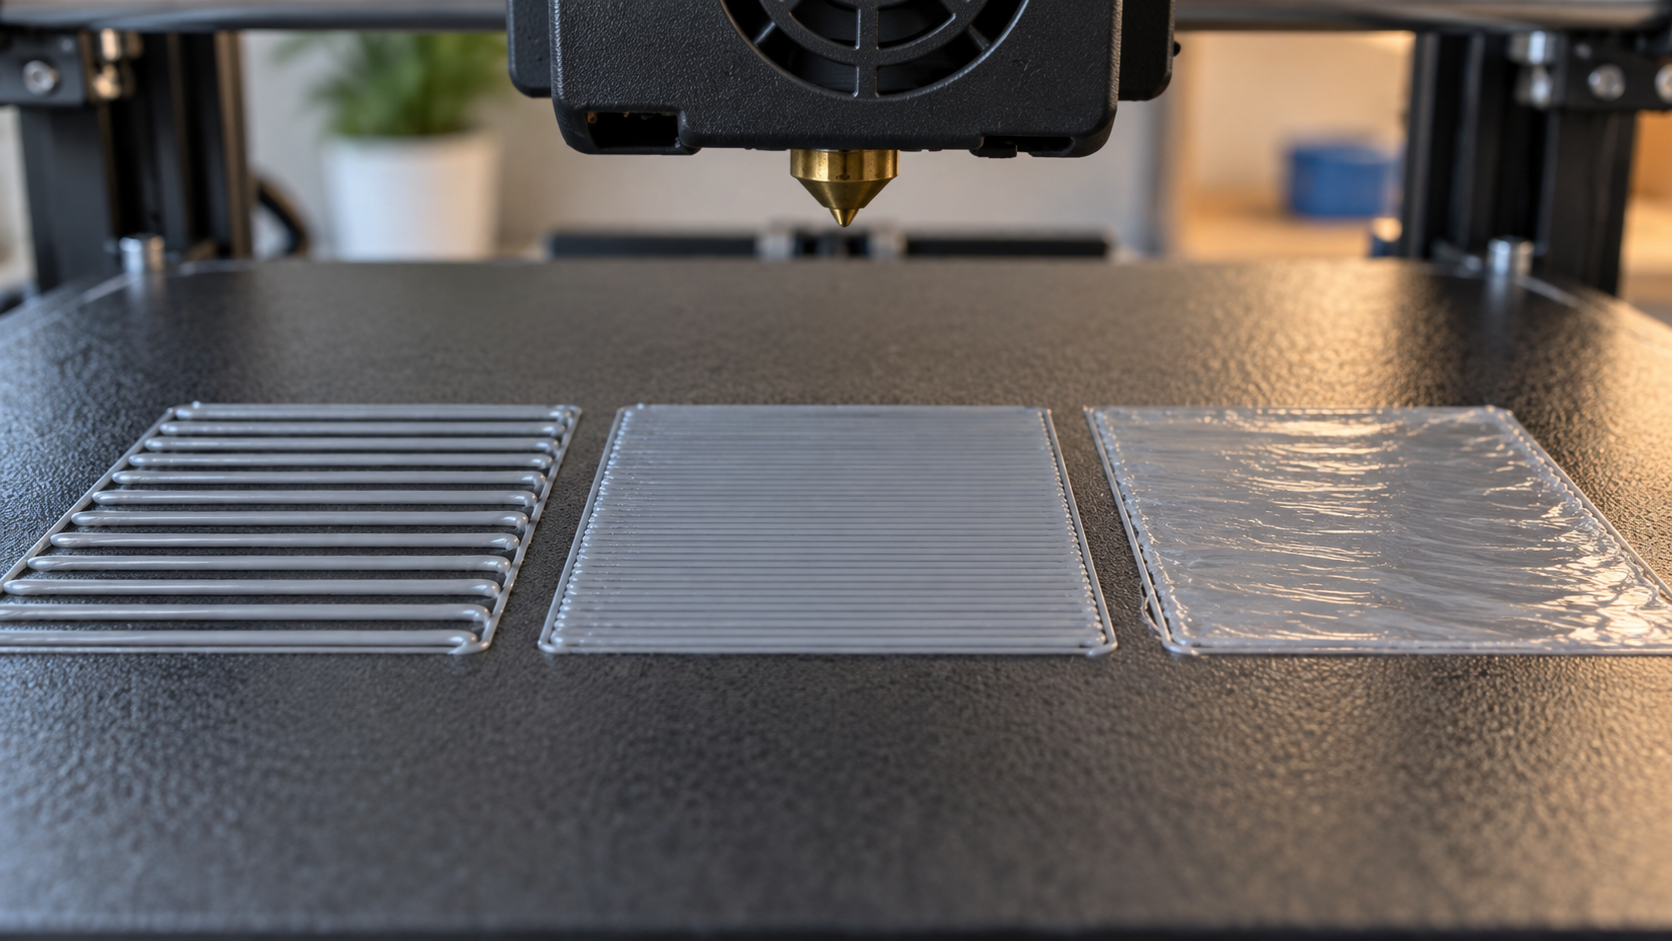
큰 모델 대신 중앙과 가장자리를 지나는 첫 레이어 테스트를 출력합니다. 정상적인 선은 서로 붙으면서도 표면이 옆으로 밀려 올라오지 않습니다. 문질렀을 때 쉽게 떨어지거나 선 사이가 비면 노즐이 높을 가능성이 큽니다.
선이 지나치게 투명하고 거친 능선이 생기거나 압출이 끊기면 노즐이 낮을 수 있습니다. 즉시 중지하고 Z 오프셋을 가장 작은 단계로 조정합니다. 성공한 결과에는 프린터, 출력판, 필라멘트, 온도, Z 오프셋과 날짜를 기록해 다음 출력의 기준으로 사용합니다.
프린터를 분해하거나 가열부를 다룰 때에는 해당 제조사의 매뉴얼과 전원 차단 절차를 우선하세요.