1. 모델 파일의 크기와 형태를 먼저 확인합니다
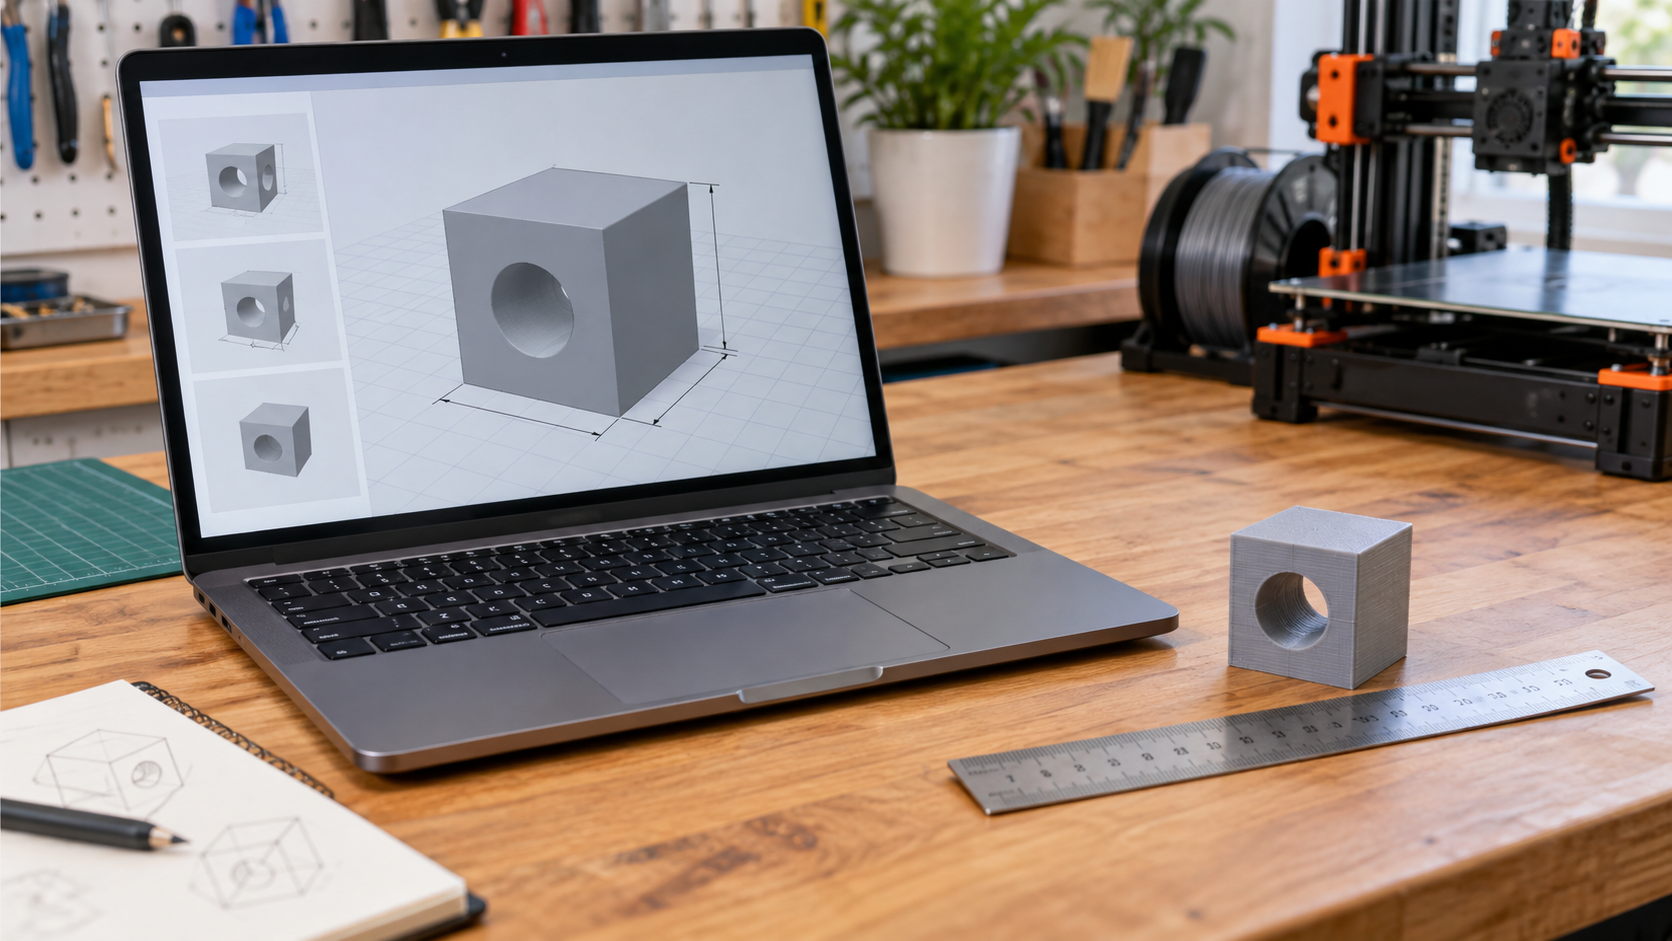
파일의 배포 라이선스와 권장 출력 조건을 확인합니다. STL은 단위가 명확하지 않을 수 있으므로 불러온 뒤 실제 크기를 숫자로 봅니다. 20mm 보정 큐브가 20cm로 표시된다면 단위 변환이 잘못된 것입니다. 모델이 베드 밖으로 나가거나 아래쪽이 공중에 뜨지 않았는지도 확인합니다.
얇은 벽과 닫히지 않은 형상은 슬라이싱 후 사라질 수 있습니다. 처음에는 바닥이 평평하고 서포트가 거의 필요 없는 작은 모델 하나를 출력하세요. 여러 부품을 한꺼번에 배치하기보다 크기와 결합 상태를 먼저 확인해야 실패 비용을 줄일 수 있습니다.
2. 프린터·노즐·재료 프로필을 정확히 맞춥니다
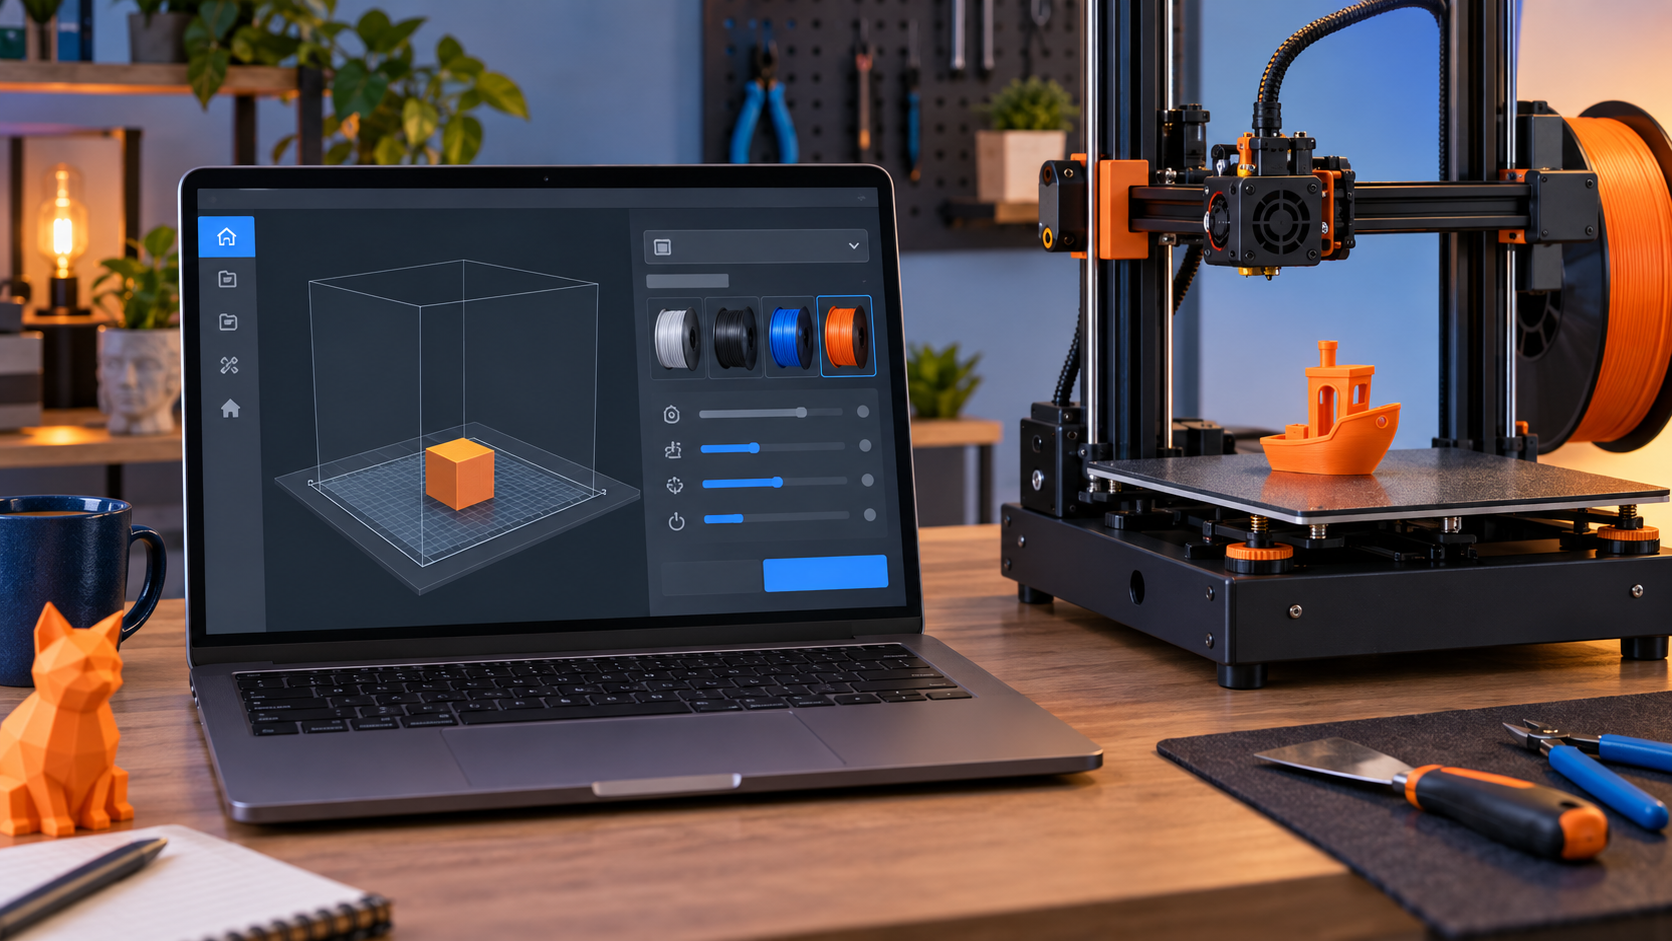
실제 프린터와 동일한 프로필을 선택합니다. 출력 크기와 원점이 다른 프로필은 경로 이탈이나 충돌을 만들 수 있습니다. 노즐 지름, 펌웨어와 G-code 형식도 실제 장비와 일치해야 합니다. 재료 프로필은 PLA 같은 종류뿐 아니라 제조사 온도 범위를 확인합니다.
처음부터 극단적인 고속 설정을 쓰지 말고 프린터나 슬라이서가 제공하는 표준 품질 프로필에서 시작합니다. 기본값을 복제해 별도 프로필로 저장하고, 변경한 항목과 이전 값, 새 값, 결과를 기록합니다. 여러 값을 동시에 바꾸면 원인을 구분하기 어렵습니다.
3. 레이어·벽·채움·서포트의 역할을 구분합니다
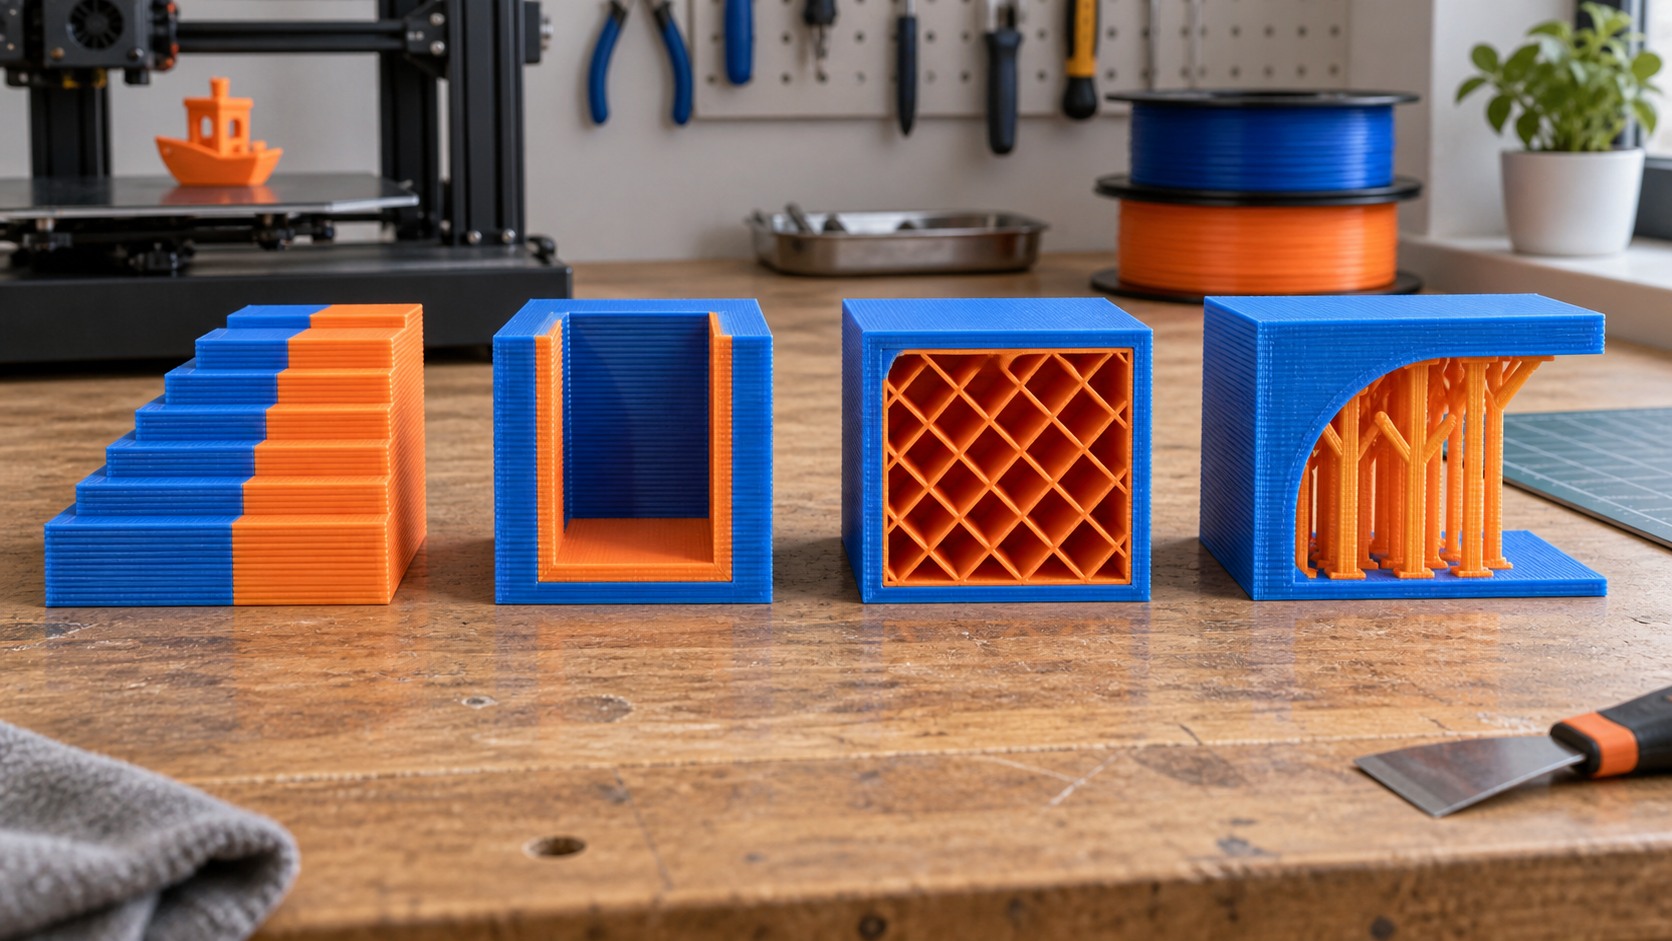
레이어가 낮으면 곡면이 매끄러워지지만 시간이 늘어납니다. 0.4mm 노즐은 0.2mm 안팎의 표준 프로필에서 시작하는 경우가 많지만 실제 범위는 장비 프로필을 따릅니다. 벽 수와 상·하단 레이어는 표면과 강성에 큰 영향을 주며, 채움을 높인다고 모든 방향의 강도가 같은 비율로 늘지는 않습니다.
서포트는 공중에서 시작하는 면을 받치지만 재료와 시간, 후처리 부담을 늘립니다. 미리보기에서 필요한 곳에만 생기는지 확인하세요. 방향을 바꾸거나 모서리에 경사를 주면 서포트를 줄일 수 있습니다. 생활부품은 힘이 걸리는 위치와 체결부를 보고 벽 두께와 형상을 먼저 결정합니다.
4. 출력 방향과 미리보기로 실패를 줄입니다
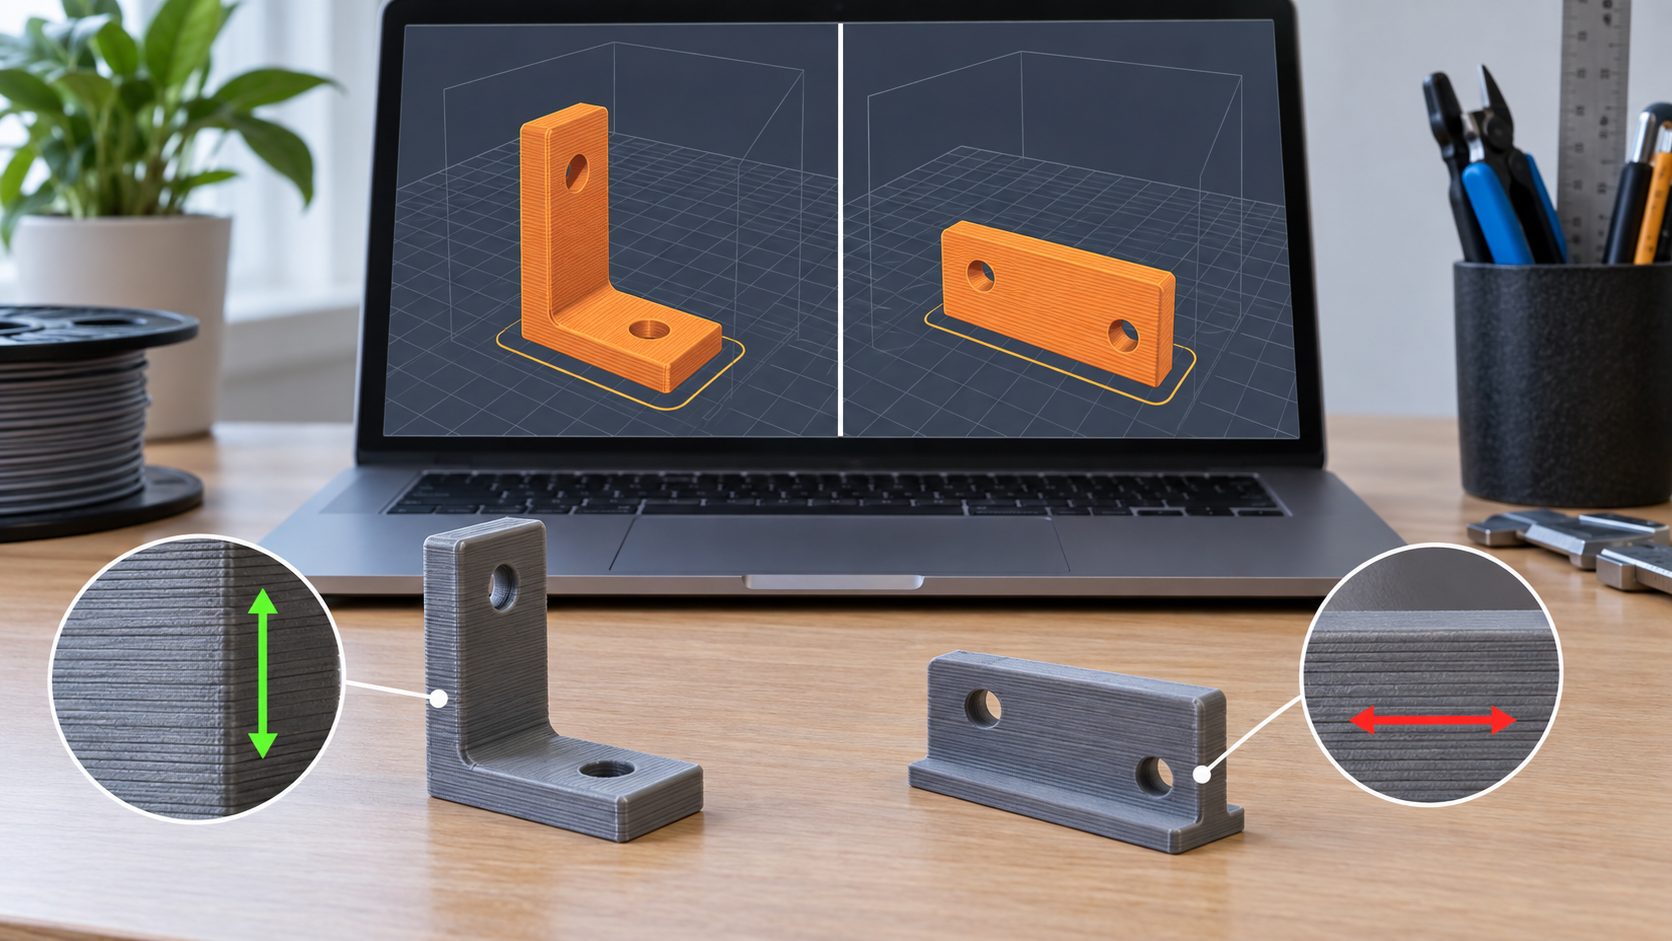
출력 방향은 바닥 접촉 면적, 서포트, 표면 품질과 강도를 결정합니다. FDM 출력물은 층 사이가 약할 수 있으므로 사용 하중이 레이어를 벌리는 방향으로 작용하지 않게 배치합니다. 손잡이와 브래킷은 실제 힘의 방향을 먼저 생각합니다.
슬라이싱 뒤 레이어 미리보기를 아래에서 위로 이동하며 첫 레이어가 이어지는지, 공중에서 시작하는 경로와 사라진 얇은 벽이 없는지 확인합니다. 프린터에서 파일명과 시간을 재확인하고, 첫 몇 층 동안 모델이 움직이거나 노즐 주변에 재료가 뭉치면 출력을 중지합니다.
프린터를 분해하거나 가열부를 다룰 때에는 해당 제조사의 매뉴얼과 전원 차단 절차를 우선하세요.